Консервация сварных конструкций☛Производство ✎ |
Практика консервации металла показывает: около 70% отказов защитных покрытий связано не с качеством самого консерванта, а с дефектами подготовки поверхности. Невидимая плёнка масла толщиной меньше микрона или тонкий слой конденсата, оставшийся в порах после формально завершённой сушки, запускают подплёночную коррозию быстрее, чем металл вообще без защиты. Парадокс заключается в том, что идеально очищенная сталь становится химически сверхактивной: на воздухе она мгновенно образует оксидную плёнку, поэтому пауза между очисткой и нанесением консервационного состава не должна превышать двух-четырёх часов, а в помещениях с высокой влажностью — тридцати минут. Это связано с тем, что любая консервация работает только по принципу барьера, а барьер не держится на рыхлой окалине, жировых пятнах или каплях воды.
Оценка состояния и классификация загрязнений
Подготовка начинается не с инструмента, а с определения того, что именно мешает консервации. Все загрязнения на металле делятся на несколько групп. Первая группа — механические частицы: пыль, песок, стружка, абразивные остатки. Вторая группа — продукты коррозии: рыжая ржавчина, чёрная окалина, белые продукты цинковой коррозии. Третья группа — жировые загрязнения: минеральные масла, консервационные смазки, отпечатки пальцев, силиконовые следы. Четвёртая группа — старые лакокрасочные покрытия, восковые составы, битумные мастики. Пятая группа — водорастворимые соли и остатки флюсов, которые невозможно увидеть глазом, но они активно тянут влагу из воздуха.
Для быстрой оценки поверхности используют несколько простых приёмов. Визуальный осмотр под косым светом выявляет масляные радужные пятна и рыхлые продукты коррозии. Протирка белой безворсовой салфеткой показывает наличие свободных масел и сажи. Капельный тест дистиллированной водой помогает обнаружить масляную плёнку: если капля растекается ровным кругом, поверхность гидрофильна и обезжирена; если капля собирается в шарик или оставляет рваный контур, жир остался. Солевые загрязнения оценивают только после смыва дистиллированной водой и замера электропроводности смыва, но в полевых условиях достаточно обратить внимание на быстрое появление ржавых точек во влажную погоду.
Механическая очистка: инструменты и режимы
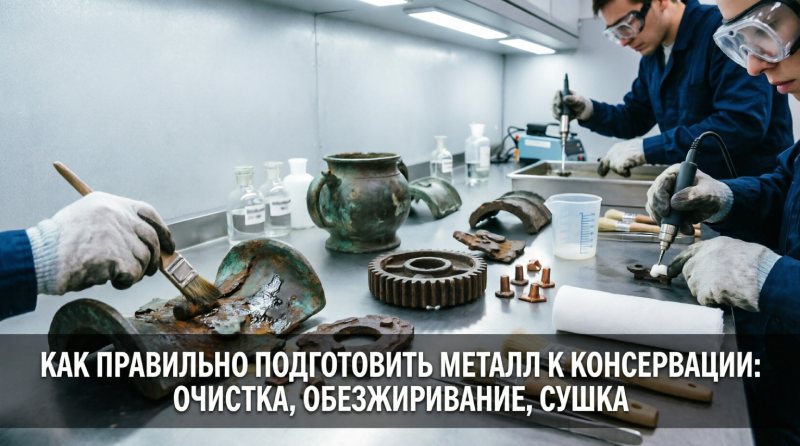
Механическая очистка убирает толстые слои ржавчины, окалину, старые покрытия и грубые неровности. Выбор инструмента зависит от площади детали, требуемой шероховатости и допустимого риска повреждения основы. Ручные щётки из стальной проволоки подходят для малых участков, но они часто полируют ржавчину, а не удаляют её полностью. Скребки и шаберы эффективны против плотной окалины, однако оставляют глубокие риски, которые потом становятся очагами щелевой коррозии.
Пневматические и электрические инструменты ускоряют работу, но требуют контроля давления и скорости. Игольчатые пистолеты хорошо снимают слоистую ржавчину в углах и вокруг болтов. Орбитальные шлифовальные машины с абразивными кругами выравнивают поверхность, но при избыточном нажиме размазывают масло глубже в поры. Абразивоструйная очистка сухим песком, купершлаком или гранатовым абразивом даёт равномерный профиль и удаляет почти все загрязнения, но после неё обязательно обеспыливание и обдув чистым воздухом, потому что застрявшие в микрорельефе частицы абразива не дадут консерванту смочить всю площадь.
- Начинают с самой грубой обработки, чтобы снять основной слой ржавчины или покрытия.
- Затем переходят на более мелкий абразив или щётку для выравнивания следов.
- После механической очистки поверхность протирают сухой ветошью и осматривают под лупой с увеличением 5–10 крат.
- Все углубления, резьбы, сварные швы и заклёпочные соединения очищают отдельно, потому что именно там скапливаются влага и продукты коррозии.
Механическая очистка не удаляет жировую плёнку полностью. Наоборот, инструмент может вдавить масло в поры металла, поэтому после неё обезжиривание является обязательным этапом, а не вспомогательной операцией.
Химическая очистка и травление
Химическая очистка растворяет продукты коррозии и окалину без грубого механического воздействия. Для чёрных металлов применяют кислотные составы на основе ортофосфорной, лимонной, соляной или серной кислоты. Ортофосфорная кислота удобна тем, что не только удаляет ржавчину, но и создаёт на поверхности тонкий слой фосфата железа, который временно тормозит коррозию. Лимонная кислота мягче и безопаснее для цветных металлов, но работает медленнее. Соляная и серная кислоты агрессивны, быстро снимают окалину, однако требуют строгого контроля времени и немедленной нейтрализации, иначе сами вызывают язвенное растравливание.
Для алюминия и его сплавов кислотное травление опасно. Алюминий активно реагирует со щелочами, поэтому используют специальные щелочные травители с добавками ингибиторов или кислотные составы на основе плавиковой и азотной кислот. Для меди, латуни и бронзы подходят слабые растворы лимонной или уксусной кислоты с последующей промывкой.
- Перед химической очисткой деталь обязательно обезжиривают, потому что кислота не проникает через масляную плёнку.
- Раствор наносят кистью, погружением или распылением, выдерживают указанное производителем время.
- После травления поверхность промывают дистиллированной или деминерализованной водой до нейтральной реакции промывных вод.
- Остатки кислоты нейтрализуют слабощелочным раствором, а остатки щелочи — слабым раствором уксусной кислоты.
- После нейтрализации снова промывают водой и сразу переходят к сушке.
Химическая очистка часто оставляет металл в активном состоянии с высокой реакционной способностью. Поэтому консервацию после травления выполняют в минимальный промежуток времени, а при невозможности немедленного нанесения защитного состава используют временные ингибиторы коррозии в виде водных растворов или летучих ингибиторов.
Обезжиривание: выбор растворителей и технология
Обезжиривание убирает масла, смазки, воск, следы от пальцев и остатки полировальных паст. Это ключевой этап, потому что любое жировое пятно создаёт барьер между металлом и консервантом. Обезжиривание выполняют не один раз, а повторяют после каждой механической операции: масло с рук, инструмента или сжатого воздуха может повторно загрязнить уже очищенную поверхность.
| Тип растворителя | Удаляемые загрязнения | Время высыхания при 20°C | Ограничения |
| Уайт-спирит | Минеральные масла, консервационные смазки | 10–20 минут | Оставляет тонкую маслянистую плёнку |
| Изопропиловый спирт | Отпечатки пальцев, полярные загрязнения, остатки флюсов | 1–3 минуты | Пожароопасен, быстро испаряется |
| Ацетон | Органические загрязнения, остатки клеёв, обезжиривание перед покраской | 1–2 минуты | Агрессивен к некоторым пластикам и резинам |
| Щелочные водные растворы | Масла, эмульсии, полировальные пасты | Требуют промывки и сушки | Не подходят для алюминия без ингибиторов |
| Специальные обезжиривающие составы на углеводородной основе | Смешанные загрязнения, консервационные воски | 5–15 минут | Высокая цена, необходимость контроля совместимости |
Технология обезжиривания зависит от геометрии детали и типа загрязнения. Крупные плоскости обрабатывают методом двукратной протирки: наносят растворитель на чистую безворсовую салфетку, протирают участок в одном направлении, затем сразу вытирают насухо другой чистой салфеткой. При протирке нельзя просто размазывать растворитель — нужно снимать растворённое масло с поверхности. Мелкие детали погружают в ванну с растворителем, затем ополаскивают в чистом растворителе и сушат. Ультразвуковая ванна эффективна для резьб, отверстий, шестерён и деталей сложной формы, потому что кавитация выбивает масло из глухих полостей.
- Надевают чистые нитриловые перчатки, чтобы не переносить кожный жир.
- Подготавливают несколько комплектов безворсовых салфеток или фильтровальной бумаги.
- Наносят растворитель только на салфетку, а не прямо на деталь, если это не погружной метод.
- Протирают поверхность, часто переворачивая салфетку или заменяя её на новую.
- Повторяют обработку вторым комплектом чистой салфетки, смоченной свежим растворителем.
- Завершают протиркой сухой салфеткой и проверяют её на отсутствие серых или жёлтых следов.
В обезжиривании нельзя использовать хлорированные растворители для деталей, которые потом будут контактировать с нержавеющей сталью или титаном, потому что остатки хлора вызывают коррозионное растрескивание. Силиконсодержащие смазки и полироли удаляются только специальными составами, а обычные спирты и уайт-спирит лишь растягивают силикон по поверхности.
Для оснащения кухонь и обеденных залов практичным выбором остаётся мебель из нержавеющей стали для ресторана: рабочие столы, стеллажи, мойки и сервировочные тележки. Такая мебель выдерживает ежедневную влажную уборку, контакт с пищевыми кислотами и перепады температур, а при качественной шлифовке и пассивации поверхности служит годами без следов коррозии
Сушка: удаление влаги из пор и микронеровностей
Сушка после очистки и обезжиривания решает две задачи: удаляет растворитель и убирает адсорбированную воду из микронеровностей. Остатки растворителя при нанесении консерванта создают газовые пузыри и кратеры, а тонкая плёнка воды провоцирует точечную коррозию под защитным слоем. Особенно опасна сушка при высокой относительной влажности воздуха, когда холодный металл покрывается конденсатом быстрее, чем испаряется растворитель.
Естественная сушка на воздухе допустима только в сухом помещении с относительной влажностью не выше 40–50%. При этом деталь должна иметь температуру на 3–5 градусов выше точки росы, иначе на поверхности выпадает конденсат. Принудительная сушка сжатым воздухом ускоряет процесс, но воздух обязан быть осушенным и очищенным от масла, иначе компрессор нанесёт новые загрязнения. Тёплый воздух с температурой 40–60°C эффективен для удаления остатков воды из пор, но перегрев выше 80°C может окислить очищенный металл и изменить цвет поверхности.
- Сжатый воздух направляют под углом 30–45 градусов, чтобы выдувать жидкость из отверстий, а не загонять её глубже.
- Для сложных деталей с глухими отверстиями используют вакуумную сушку, при которой давление понижается и вода испаряется при низкой температуре.
- Инфракрасные лампы сушат поверхность быстро, но требуют равномерного перемещения, чтобы не допустить локального перегрева.
- Спиртовая сушка применяется для мелких деталей: изопропиловый спирт вытесняет воду из капилляров и затем быстро испаряется.
- После сушки деталь нельзя трогать голыми руками и оставлять на открытом воздухе дольше 30–60 минут без консервации.
Контроль сушки проводят визуально и тактильно. Поверхность должна быть матовой или иметь равномерный металлический блеск без тёмных влажных пятен. В углах, резьбах и под головками болтов осматривают с помощью зеркала или эндоскопа. Если через несколько минут после сушки на детали появляется конденсат, значит, металл холоднее точки росы, и его нужно прогреть перед нанесением консерванта.
Контроль качества подготовки перед консервацией
Подготовленную поверхность проверяют несколькими методами, чтобы убедиться, что консервант ляжет на чистый металл, а не на скрытый слой загрязнений. Самым простым тестом является протирка белой безворсовой салфеткой: после прохода по поверхности салфетка должна остаться белой без серых, жёлтых или чёрных следов. Серый след говорит об остаточной ржавчине или абразивной пыли, жёлтый — о масле или консервационной смазке, чёрный — о графите или продуктах износа.
Водяной тест проводят каплей дистиллированной воды. Капля объёмом около 0,05 мл должна растечься ровным пятном без разрывов за 20–30 секунд. Если капля собирается в шарик или оставляет сухие острова, обезжиривание выполнено не полностью. После водяного теста воду немедленно удаляют сухой салфеткой и просушивают участок, потому что сама тестовая капля может стать очагом коррозии.
- Лампа чёрного света с длиной волны 365 нм выявляет остатки масел, которые флуоресцируют.
- Измерение электропроводности смыва показывает наличие водорастворимых солей на уровне выше 30–50 мг/м².
- Профилометр или эталонные пластины сравнивают шероховатость после абразивоструйной очистки с требуемым значением Rz 20–60 мкм.
- Магнитный толщиномер не подходит для контроля чистоты, но помогает оценить толщину старого покрытия до очистки.
Если хотя бы один из тестов показывает отклонение, обработку повторяют с этапа обезжиривания или механической очистки. Повторная подготовка лучше, чем нанесение дорогого консерванта на сомнительную основу, потому что дефект проявится уже после постановки изделия на хранение, когда доступ к поверхности будет затруднён.
Типичные ошибки и их последствия
Ошибки подготовки часто выглядят незначительными, но приводят к ускоренной коррозии под консервационным слоем. Самая распространённая ошибка — слишком длинная пауза между очисткой и нанесением защитного состава. Свежезачищенная сталь на воздухе за несколько часов покрывается оксидной плёнкой, которая снижает адгезию консерванта. В условиях высокой влажности эта пауза сокращается до получаса, а иногда до нескольких минут.
Использование загрязнённого сжатого воздуха — вторая критическая ошибка. Компрессор без масловлагоотделителя выбрасывает на очищенную поверхность мельчайшие капли масла и воду. Внешне деталь выглядит сухой и чистой, но через неделю под консервантом появляются точечные рыжие пятна. Третья ошибка — многократное использование одной и той же салфетки при обезжиривании. Салфетка сначала снимает масло, а затем размазывает его обратно по поверхности. Менять салфетку нужно после каждого прохода.
- Пропуск обезжиривания после механической очистки оставляет вдавленные в поры масла.
- Использование хлорированных растворителей на нержавеющих сталях вызывает коррозионное растрескивание под напряжением.
- Сушка горячим воздухом выше 80°C создаёт цветную побежалость и снижает коррозионную стойкость.
- Игнорирование точки росы приводит к образованию конденсата прямо перед нанесением консерванта.
- Прикосновение голыми руками после обезжиривания оставляет отпечатки пальцев, которые содержат соли и жирные кислоты.
Если подготовка выполнена с нарушениями, консервант не может работать как барьер. Он закрывает загрязнения сверху, а под ним продолжается электрохимическая коррозия. В результате через несколько месяцев хранения на поверхности появляются вздутия, отслоения защитного слоя и язвы. Правильная последовательность — очистка, обезжиривание, сушка, контроль и немедленная консервация — занимает больше времени, но исключает повторную разборку, перечистку и замену повреждённых деталей.


Добавить комментарий:


